Cnc kesici takım maliyeti nasıl hesaplanır
CNC Kesici Takım Maliyet Hesaplama: Malzeme ve İşleme Süresinin Rolü
CNC kesici takım maliyeti hesaplanırken, ilk ve en önemli unsurlardan biri işlenecek malzemenin türüdür. Her malzemenin CNC tezgahlarında işlenebilirliği farklıdır ve bu, kesici takım maliyetlerine doğrudan yansır. Örneğin, Alüminyum 6061-T6 gibi yumuşak ve kolay işlenen bir malzeme, paslanmaz çelik 316L veya titanyum Ti-6Al-4V gibi sert malzemelere kıyasla çok daha hızlı işlenebilir. Bu durum, takımın aşınma hızını ve işlem süresini azaltarak maliyeti doğrudan düşürür.
Malzeme seçiminin yanı sıra, işleme süresi de maliyet hesaplamasında kritik bir parametredir. CNC makinelerinin çalışma saat ücreti ile parça başına düşen işlem süresi çarpılarak, temel işleme maliyeti ortaya çıkar. Örneğin, karmaşık bir parça 5 saat sürerken, basit bir parça yalnızca 1 saat sürebilir. Aynı tezgah saati ücretinde 5 kat maliyet farkı yaratması mümkün olur.
İşleme süresi sadece kesme süresinden ibaret olmayıp, takım değiştirme, CAM programlama ve kurulum gibi hazırlık aşamalarını da içerir. Bu hazırlık süreçleri sabit maliyetler olarak düşünüldüğünde, düşük adetli üretimlerde parça başı maliyeti önemli ölçüde artırmaktadır.
Maliyet hesaplama örneği:
| Malzeme | Makine Saat Ücreti (TL) | İşlem Süresi (saat) | Toplam İşlem Maliyeti (TL) |
|---|---|---|---|
| Alüminyum 6061-T6 | 200 | 1.5 | 300 |
| Paslanmaz Çelik 316L | 200 | 4.5 | 900 |
Yukarıdaki tabloda, aynı makine saat ücretiyle işlenen farklı malzemelerin maliyet farkı net şekilde görülmektedir. Bu yüzden malzeme ve işlem süresi değerlendirmesi CNC kesici takım maliyeti hesaplama sürecinde kritik öneme sahiptir.
Karmaşık Geometri ve Toleransların CNC Takım Maliyetine Etkisi
CNC kesici takım maliyeti yalnızca malzeme ve süreden oluşmaz. Parçanın geometrik karmaşıklığı ve istenen tolerans seviyesi de maliyetler üzerinde belirleyici rol oynar. Karmaşık geometri, işleme süresini uzatarak ve takım değişimlerini artırarak doğrudan maliyeti yükseltir. Örneğin, dar ve derin cepler, keskin köşeler veya birden fazla açıdan erişim gerektiren yüzeyler, fazladan operasyonlar gerektirir.
Genellikle 3 eksen CNC tezgahlarında işlenebilecek parçalar, gereksiz detaylarla 5 eksen makinelerine taşındığında saatte %60-100 oranında daha yüksek maliyet yaratabilir. Sıkı tolerans istekleri ise makinenin işleme hızını düşürür, ince finisajlar gerektirir ve ölçüm süreçlerini karmaşıklaştırır. Bu durum da parça başına maliyeti %30 ile %50 arasında artırabilir.
Toleranslar ve geometrik karmaşıklık seviyesini belirleyen sektör standartları da maliyet belirlemede önemlidir. Örneğin ISO 2768-m standart toleransları genellikle çoğu CNC parça için yeterlidir. Ancak havacılık ya da medikal parçalar gibi özel uygulamalarda, her ölçü için sıkı toleranslar istenebilir ve bu maliyet artışına sebep olur.
Maliyet analizi yaparken, bu hususlar göz önünde bulundurularak tasarımda basitleştirme yapılması ve gereksiz sıkı toleranslardan kaçınılması maliyetleri önemli ölçüde azaltabilir. Parçanın tek bağlamada işlenebilmesi ise setup maliyetlerinin kontrolünde kritik öneme sahiptir.
- İç köşelere yarıçap (R1-R2) eklenmelidir.
- Cep derinliği/genişlik oranı 3:1’i aşmamalıdır.
- Parça, mümkünse tek bağlamada işlenmelidir.
- Sıkı toleranslar yalnızca fonksiyonel ölçülere uygulanmalıdır.
Daha detaylı takım maliyeti hesaplama yöntemleri için uzman rehberleri inceleyebilirsiniz.
CNC Kesici Takım Maliyetlerini Etkileyen Sipariş Adedi ve Yüzey İşlemleri
Sipariş adedi CNC takım maliyet hesaplamasında genellikle göz ardı edilen ancak maliyeti doğrudan etkileyen bir faktördür. CNC üretimde, CAM programlama, takım ayarı, fikstür hazırlanması gibi kurulum işlemleri sabit maliyetlerdir. Bu nedenle, tek parça üretimde bu sabit maliyetlerin tamamı o parçaya yüklenirken, çoklu üretimlerde maliyet parçalar arasında bölünür.
Bu durum, prototip üretiminde parça başı maliyetlerin seri üretime göre 5-10 kat kadar yüksek olmasına neden olur. Optimum parti büyüklüğü üretimde maliyet etkinliği sağlar. Genellikle 50’den 200 adede kadar olan parti büyüklüklerinde en uygun denge yakalanmaktadır.
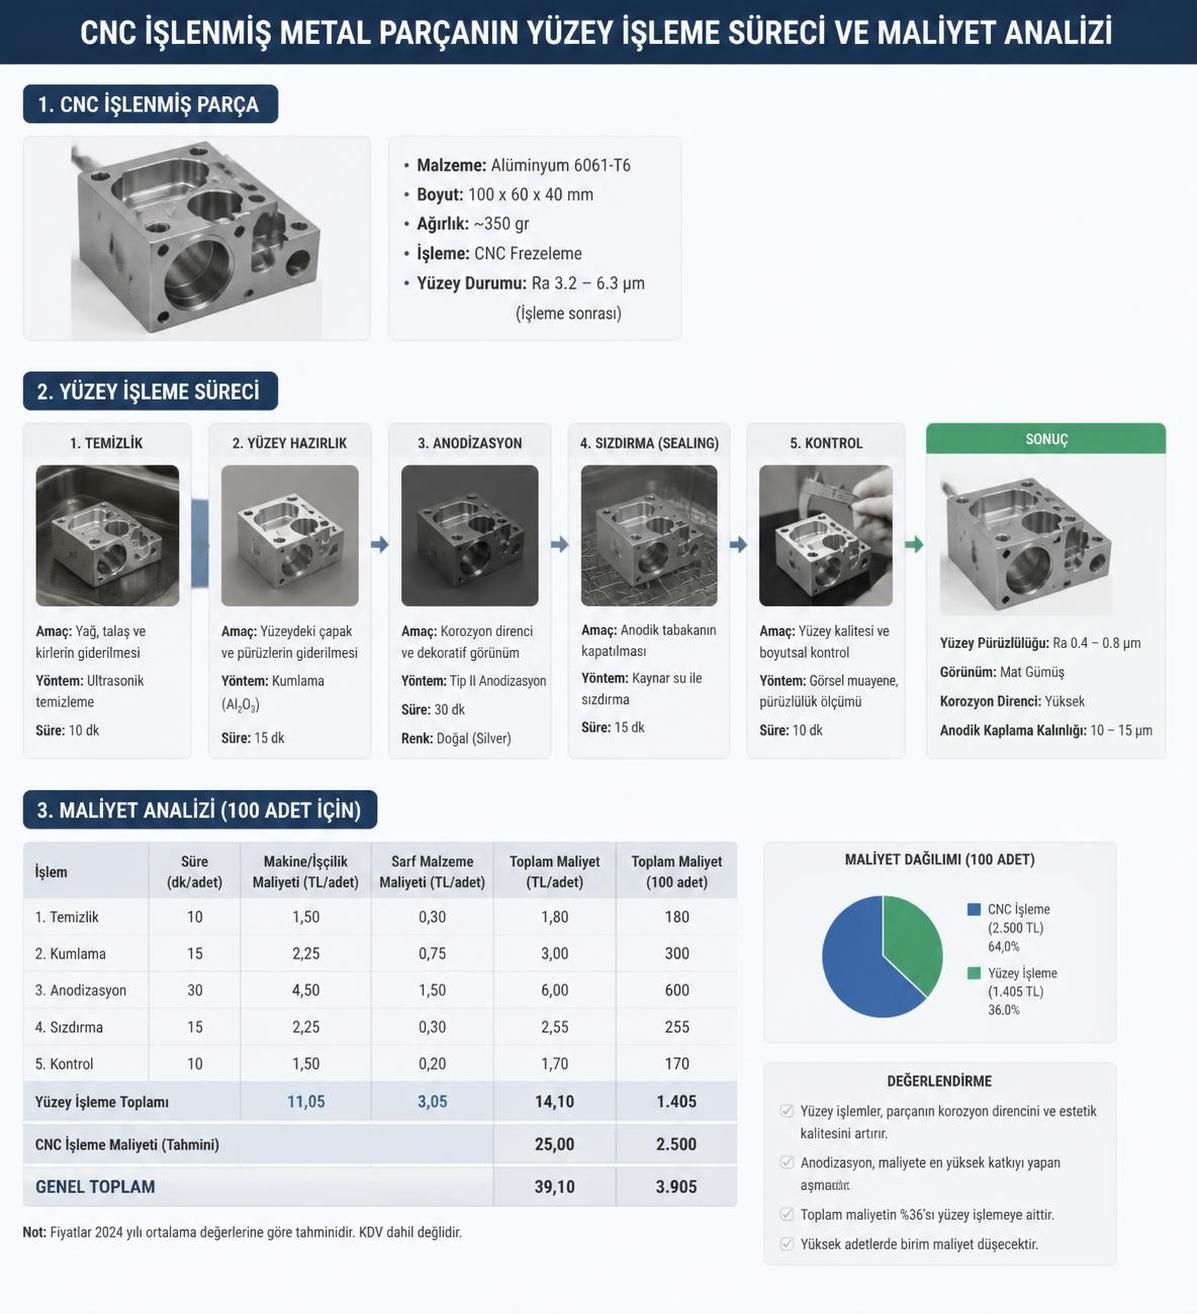
Yüzey işlemleri ise başka bir maliyet kalemidir ve parça başı fiyatı %15 ile %40 arasında artırabilir. Eloksal (anodizing), toz boya, nikel kaplama ya da siyah oksit gibi ekstra kaplama işlemleri hem maliyeti yükseltmekte hem de teslimat sürelerini uzatmaktadır. Teslimat süresi, parça maliyetini hem stok maliyetleriyle hem de planlama açısından doğrudan etkiler.
| Yüzey İşlemi | Maliyet Artışı (%) | Teslim Süresi (iş günü) |
|---|---|---|
| Eloksal (Tip II) | 15-25 | 3-5 |
| Toz Boya | 20-30 | 4-6 |
| Nikel Kaplama | 25-35 | 5-7 |
CNC üretimlerde maliyet ve zaman tasarrufu için parça tasarımında yüzey işlemi gerekliliğinin sorgulanması tavsiye edilir. As-machined yani işlem sonrası ekstra yüzey işlemi gerektirmeyen parçalar seçilmelidir.
CNC Takım Ömrü ve Bakımı ile Maliyet Optimizasyonu
CNC kesici takım maliyetini en çok etkileyen diğer bir faktör ise takım ömrüdür. Takım ömrünün uzatılması, hem üretim verimliliğini artırır hem de toplam üretim maliyetlerini düşürür. Ancak bu, doğru takım seçiminden başlayarak düzenli bakım ve doğru kesme parametreleri seçimiyle mümkündür.
Yanlış kesici takım seçimi, hatalı takım tutucular kullanımı veya uygun olmayan kesme parametreleri, takımın erken aşınmasına ve kırılmasına yol açar. Bu durum, sık takım değişimi ve plansız duruşlar anlamına gelir. Sonuç olarak üretim maliyeti hızla yükselir.
Takım ömrünü uzatmak için izlenmesi gereken yöntemler;
- Malzemeye uygun takım ve kaplama seçmek.
- Kesme hızı, ilerleme miktarı ve talaş derinliği gibi parametreleri düzenli optimize etmek.
- Takımların kullanım süresini ve aşınma durumunu düzenli kontrol altında tutmak.
- Hasarlı veya aşınmış takımları zamanında değiştirmek ve mümkünse yeniden bilenmesini sağlamak.
- Takım tutucuları düzenli kontrol etmek ve gerektiğinde değiştirmek.
Üretim süreçlerinde dijital takım takip sistemlerinin kullanılması, takım stok durumunu, bakım zamanlarını ve kullanım sürelerini merkezi olarak yönetme imkanı sağlar. Böylece plansız duruşların önüne geçilip, maliyet kontrolü sağlanabilir.
Operatörlerin takım bağlama, uygun kesme parametreleri ve bakım konularında süreklilik arz eden eğitimlerle desteklenmesi de üretim kalitesini ve verimliliği artıran etkili bir yöntemdir.
Daha ayrıntılı CNC takım maliyeti düşürme yöntemleri için güvenilir kaynakları incelemek mümkündür.
Kurulum Maliyetleri, Kalite Kontrol ve Teslimat Süresinin CNC Maliyet Analizindeki Önemi
CNC işlem sürecinde kurulum aşamaları (setup) üretim maliyetinin önemli bir parçasını oluşturur. CAM programlama, takım ayarı, fikstür hazırlığı ve ilk parça doğrulaması gibi faaliyetler sabit maliyet kalemleridir ve her sipariş için yapılmak zorundadır. Bu nedenle, düşük adetli siparişlerde kurulum maliyetleri, parça başı maliyeti büyük ölçüde artırabilir.
Kalite kontrol de işlem maliyetini etkileyen kritik bir faktördür. Temel ölçüm işlemleri genellikle maliyetin içindedir fakat yüksek hassasiyetli ölçüm ekipmanları (CMM raporu), first article inspection (FAI) ve sertifikasyon gereksinimleri üretim maliyetini %10-25 oranında artırabilir. Özellikle havacılık veya tıbbi sektörlerde bu tür kontroller zorunludur.
Teslimat süresi ise aciliyet primi nedeniyle maliyette farklılık yaratır. Standart teslim sürelerinde planlı üretim sayesinde optimum fiyatla hizmet alınması mümkündür. Ancak acil siparişlerde hızlandırılmış üretim ve fazla mesai maliyetleri %25-75 arasında fiyat artışına yol açabilir.
CNC işleme maliyeti hesaplama ve optimizasyonu için sipariş planlaması, kalite talepleri ve teslimat süreleri arasında dengeli kararlar alınmalı ve mümkünse otomatik maliyet hesaplama araçları kullanılmalıdır. Bu konuda uzman kılavuzlar detaylı şekilde yol gösterir.